Где купить горнодобывающие запчасти?
2026-02-09
содержание
Вопрос, который кажется простым, пока не столкнёшься с реальной закупкой. Многие сразу лезут в поиск, но там — море предложений, и половина поставщиков понятия не имеют, что такое реальные нагрузки на забой. Главная ошибка — гнаться за низкой ценой, забывая про ресурс. А ресурс — это не только марка стали, но и геометрия отливки, и даже место литника. Сейчас объясню, как я сам искал и что из этого вышло.
Поставщики: заводы или перекупщики?
Первое, с чем сталкиваешься — это кто продаёт. Есть крупные заводы, которые работают напрямую, а есть дилеры, которые закупают партиями. С заводами, типа того же ООО Дунган Цзюйсинь Литье, проще в плане гарантии на материал. У них своя металлургия, следят за химсоставом. Но! С ними часто сложно по мелким партиям — минималка может быть большой. Ждёшь, пока наберётся объём, а экскаватор стоит.
Перекупщики же готовы отгрузить хоть одну деталь. Я брал у таких зубья ковша ЭКГ-5. Цена привлекательная, доставили быстро. Но через 120 часов работы — трещина по телу зуба. Разбирали — ликвация в отливке, песчаная раковина внутри. То есть, отливали где-то в кустарных условиях, без контроля. Получил я экономию в 15%, а простой обошёлся в разы дороже.
Поэтому теперь правило: для ответственных узлов — только прямые контракты с производителями, у которых есть полный цикл. Для некритичного расхода, каких-нибудь болтов или прокладок — можно и у дилера взять, но обязательно с паспортами на материал. Без этого даже не рассматриваю.
Что смотреть в документах и на складе?
Когда приезжаешь к поставщику, будь то завод или склад, нельзя просто посмотреть на деталь и сказать ?подходит?. Первое — просишь сертификаты или паспорта качества. Для отливок, например, на зубья или футеровки, должен быть указан не только ГОСТ или ТУ, но и фактический химсостав, результаты механических испытаний на образцах-свидетелях. Если тебе дают только общую справку ?соответствует? — это красный флаг.
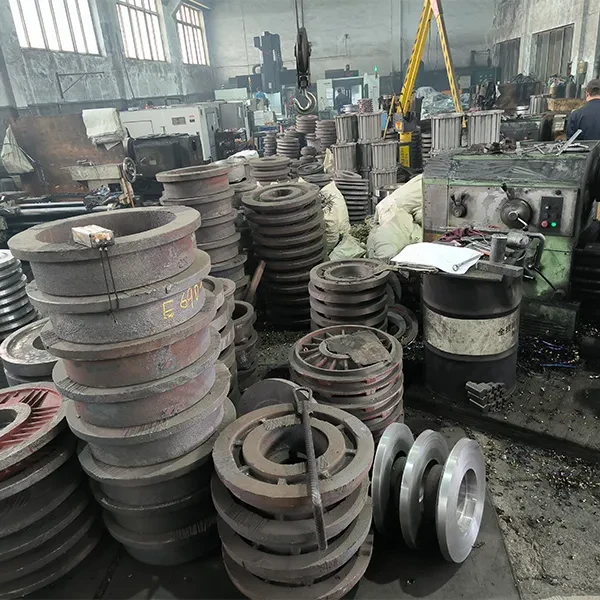
Второе — визуальный осмотр на складе. Я всегда прошу показать не только готовые детали, но и участок брака. Если брак не показывают или его нет вообще — странно. На любом производстве есть процент брака, это нормально. Его наличие и то, как он учтён, говорит о культуре производства. Однажды видел, как на складе у поставщика отливки для крепей были сложены прямо на землю, без поддонов, уже с очагами коррозии. Естественно, от такой закупки отказался.
И третье — упаковка. Кажется мелочью, но как деталь упакована и маркирована, многое говорит об отношении. Конкретная маркировка партии, веса, номера плавки — это must-have. Без этого потом не отследишь, если проблемы возникнут.
Специфика подбора под конкретную технику
Вот, допустим, нужны запчасти на экскаватор ЭШ-10/70 или на буровую установку СБШ-250. Казалось бы, бери каталог и заказывай. Но нюансов — масса. Во-первых, многие машины, особенно советского парка, уже прошли не один капремонт, могли быть переделаны. Чертеж в паспорте и реально стоящая деталь — это иногда два разных изделия. Поэтому сейчас я всегда сначала снимаю размеры с изношенной детали, фотографирую, ищу следы предыдущего ремонта (наплавку, например).
Во-вторых, важно понимать режим работы. Для карьера в Красноярском крае, где морозы -40, и для разреза в Кемерово, где больше абразивных пород, требования к материалу будут разными. Для мороза нужна сталь с хорошей ударной вязкостью, чтобы не пошла хрупкость. Для абразива — высокая поверхностная твёрдость. Об этом с поставщиком нужно говорить конкретно. Не все это понимают, могут предложить ?универсальный? вариант, который не универсален.
И в-третьих, логистика. Габаритные отливки, те же корпуса подшипников или валы, иногда сложно доставить. Нужно заранее обсудить, как деталь будет отгружена — в контейнере, на рохле, есть ли крепёжные проушины. Был случай, когда нам привезли станину, а погрузочных лап не предусмотрели, пришлось автогеном вырезать, чтобы краном снять — кошмар.
Опыт работы с китайскими производителями
Тема отдельная и болезненная. Китай — это не ?плохо? или ?хорошо?, это очень разношёрстно. Есть гиганты с мировым именем, а есть мелкие цеха, которые льют что попало. Ключевое — найти не просто продавца на Alibaba, а именно завод с историей и своими мощностями. Вот, к примеру, упомянутое ООО Дунган Цзюйсинь Литье (https://www.juxinzhuzao.ru). Смотрю на их сайт — основаны в 1958 году, площадь больше 11 тысяч квадратов. Это уже говорит о масштабе, не кустарная мастерская. Они заявляют производство литых деталей для двигателей, вентиляторов и горнодобывающих комплектующих. Для меня такие данные — повод для более детального запроса.
Работая с китайскими партнёрами, всегда нужно заказывать пробную партию. И не одну деталь, а несколько, чтобы посмотреть на стабильность качества. Однажды заказали партию втулок из износостойкого чугуна. Первая партия пришла — отлично, все параметры в норме. Вторая — начался брак по твёрдости. Оказалось, сменили технолога на участке, не додержали режим отжига. Пришлось долго согласовывать, чуть не пошли в арбитраж. Теперь в контракте прописываем жёсткие условия по входному контролю и штрафам за отклонения.
Ещё момент — коммуникация. Технический английский часто хромает с обеих сторон. Самый надёжный способ — делать максимально подробные технические задания с чертежами, размерами, указанием зон допусков и требуемых свойств материала. И все обсуждения по email, чтобы был paper trail. Устные договорённости по WeChat ничего не стоят.
Когда стоит рассмотреть восстановление вместо покупки
Не всегда новая деталь — оптимальный выбор. Для некоторых позиций, особенно крупногабаритных и дорогих, типа корпусов редукторов или траверс, иногда выгоднее восстановление. Мы сами идём этим путём, если база детали не разрушена, а износ посадочных мест или резьбы. Наплавка с последующей механической обработкой может дать ресурс почти как у новой, но дешевле на 30-50%.
Но здесь тоже свои подводные камни. Не всякую сталь можно качественно наплавить без возникновения внутренних напряжений и трещин. Нужен грамотный технолог, который подберёт режимы и присадочный материал. У нас был печальный опыт с восстановлением вала шаровой мельницы. Наплавили, вроде бы всё ровно, но после месяца работы пошла трещина из-за неправильного послойного охлаждения. В итоге потеряли и время, и деньги.
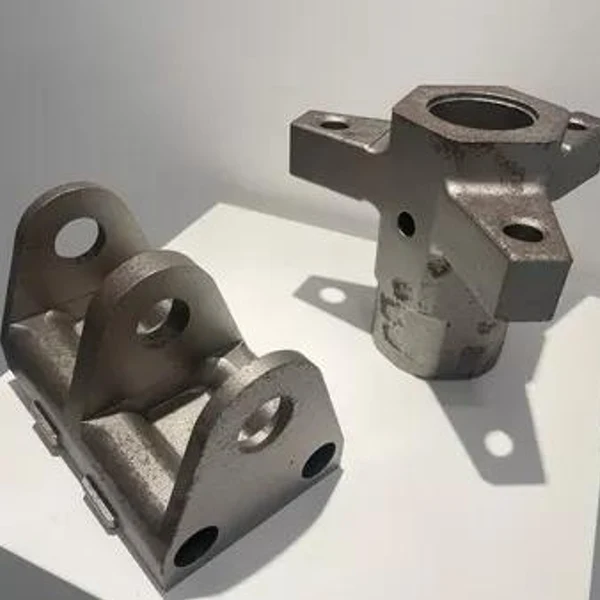
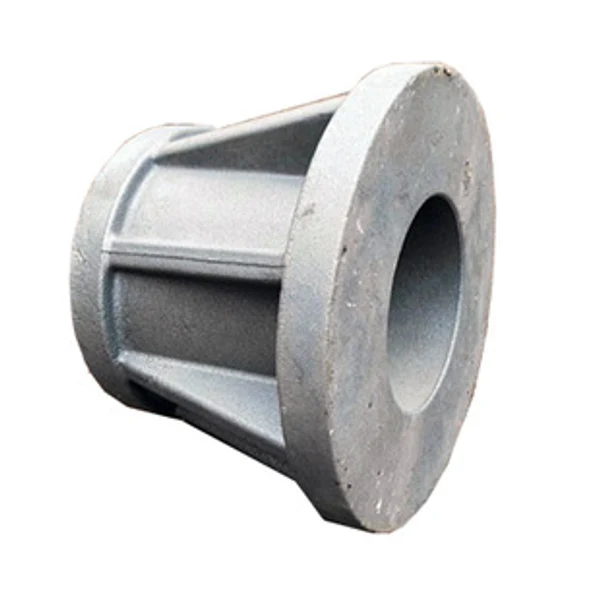
Поэтому сейчас решение о восстановлении принимаем после металлографического анализа старой детали. Если структура не нарушена, нет усталостных трещин — можно пробовать. Если есть сомнения — только новая. Искать новую, кстати, часто приходится у тех же профильных литейных производств, вроде того, что в посёлке Чаншань, которые делают заготовки из стального литья под последующую мехобработку. Это может быть удобно, если у тебя свой станочный парк — получаешь отливку почти чистовую и доводишь её сам.
Итоговые соображения и куда двигаться
Так где же всё-таки покупать? Однозначного ответа нет. Всё зависит от конкретной детали, срочности, бюджета и твоей готовности вникать в процесс. Для постоянного, планового снабжения я бы строил отношения с 2-3 проверенными заводами-производителями, возможно, одним отечественным и одним-двумя китайскими, но именно теми, где можно лично побывать или иметь надёжного представителя. Для срочных, аварийных закупок — иметь контакты локальных дилеров с хорошим складским запасом, но опять же, с проверенной репутацией.
Сейчас много информации в открытом доступе. Сайты предприятий, как тот же juxinzhuzao.ru, дают первичное понимание о масштабах. Но сайт — это одно, а реальное производство — другое. Всегда стараюсь найти отзывы от других горняков, желательно не на самом сайте продавца, а на отраслевых форумах или через личные контакты. Сарафанное радио в нашей сфере до сих пор работает лучше любой рекламы.
Главный вывод, который я для себя сделал: покупка горнодобывающих запчастей — это не закупка канцелярии. Это техническая задача, где нужно учитывать металловедение, механику, логистику и человеческий фактор. Сэкономить время на поиске и проверке — значит, с высокой вероятностью, потерять его позже на простое техники. Поэтому торопиться не стоит, а вникать — обязательно. Начинать лучше с ключевых, самых нагруженных узлов, и уже от них выстраивать цепочку поставок.